Jätteensilppurin kierrätyskone: Käytännön valinta- ja toteutusopas – periaatteesta paikan päällä oleviin ratkaisuihin
Jos teet ensimmäisen vaiheen väärin valitessasi ajätesilppuri,loput kierrätyslinjastasi ovat pullonkauloja ensimmäisestä päivästä lähtien. Monet kasvit päätyvät joko riittämättömään suorituskykyyn tai toistuviin terien rikkoutumiseen – perimmäinen syy on lähes aina materiaalin ominaisuuksien ja koneen ominaisuuksien välinen ristiriita. Tässä artikkelissa esitellään valintalogiikka, todelliset parametrit ja yleisimmät sudenkuopat, jotta voit korjata sen ensimmäisellä kerralla.
Mikä tarkalleen on silppuri – ja miten se eroaa rakeistajasta?
Monet ihmiset käyttävät termejä silppuri ja rakeistaja vaihtokelpoisesti. Se on kallis väärinkäsitys.
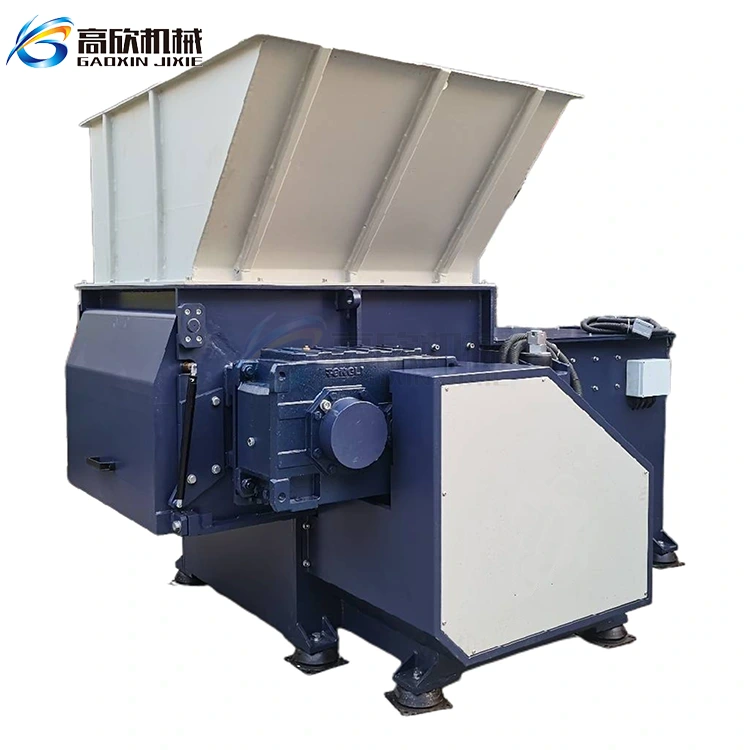
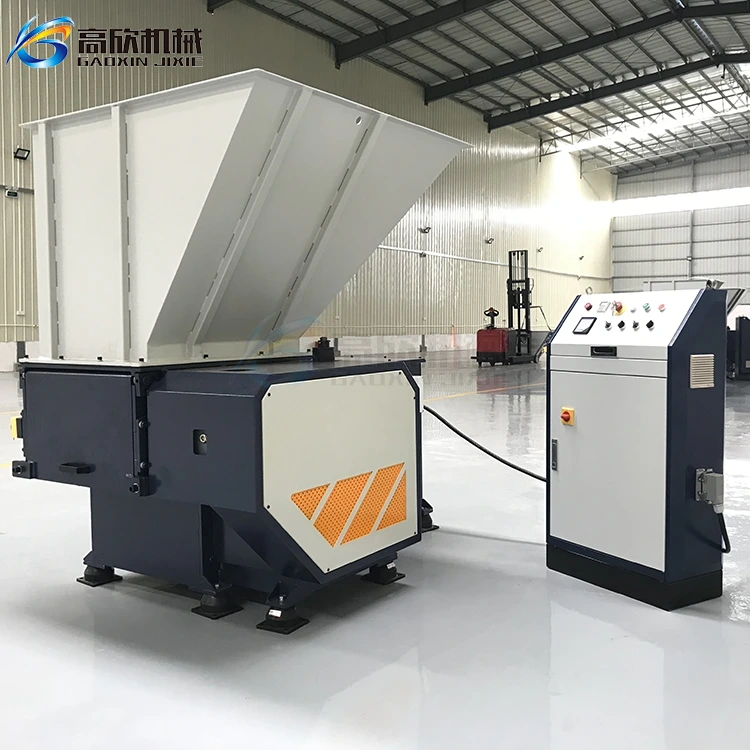
Silppuri toimii alhaisella nopeudella (yleensä 20–80 rpm) suurella vääntömomentilla. Se on suunniteltu käsittelemään tilaa vieviä, ylisuuria ja heterogeenisia raaka-aineita – ajattele kokonaisia PET-pullopaaleja, suuria HDPE-tynnyreitä tai auton puskureita. Se ei vaadi puhdasta syöttöä; se sietää jopa nauloja, kiviä ja muita epäpuhtauksia sekaantuneena. Silppurin tehtävänä on ensisijainen koon pienentäminen, mikä pienentää materiaalia 30–150 mm:n paloiksi.
Granulaattori sitä vastoin pyörii suurella nopeudella terävien leikkausveitsien kanssa. Se vaatii suhteellisen tasaisen, ennalta mitoitettua syöttöä ja tuottaa paljon hienompia hiukkasia, jotka voivat mennä suoraan pelletointiin tai ekstruusioon. Granulaattori kuuluu murskausvaiheen jälkeen.
Yksinkertainen nyrkkisääntö: silppuri on "polun etsijä"; granulaattori on "viimeistelytyökalu".
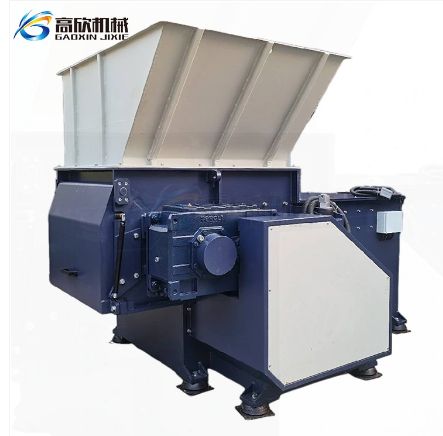
Mikä kolmesta pääsilppurityypistä kannattaa valita?
Markkinoiden kolme yleisintä kokoonpanoa ovat yksiakseliset, kaksiakseliset ja neliakseliset silppurit. Väärän tyypin valinta on yksi alan yleisimmistä ja kalliimmista virheistä.
| Koneen tyyppi | Toimintaperiaate | Sopivat materiaalit | Suorituskykyalue | Hintaluokka (USD) |
|---|---|---|---|---|
| Yksiakselinen | Yksi pyörivä akseli; lähtökokoa ohjataan alanäytöllä | Kalvot, kudotut pussit, PET-pullot, ruiskupuristimet | 200-2000 kg/h | 10 000–40 000 dollaria |
| Twin-Shaft | Kaksi vastakkain pyörivää akselia; leikkaava ja repeytyvä toiminta | HDPE-tynnyrit, PVC-putket, auton puskurit, sekoitettu jäykkä muovi | 500-5000 kg/h | 25 000–80 000 dollaria |
| Neliakselinen | Neljä akselia, joissa kaksivaiheinen leikkaus; yhtenäisempi tulos | Kiinteä yhdyskuntajäte (MSW), RDF/SRF-käsittely | 1 000–10 000+ kg/h | 60 000–250 000+ $ |
Valintaohjeet:
Kevyet, suhteellisen puhtaat materiaalit (esim. pakkauskalvot, pullot) → Yksiakselinen on riittävä, kustannustehokas ja antaa hyvän lähtökoon hallinnan.Paksu, jäykkä tai sekoitettu teollisuusjäte (sisältää vähäisiä metalleja) → Kaksoisakseli — suurempi vääntömomentti, parempi iskunkesto.
Monimutkainen materiaalikoostumus, korkeat puhtausvaatimukset tai syöttö optisiin lajittelijoihin / RDF-tuotantolinjoihin → neliakselinen — takaavat tasaisen tulostuksen yhdellä kierrolla.
Tosimaailman parametrit kaksiakselisille silppureille (kiinalaisvalmisteiset laitteet):
| Malli | Teho (kW) | Silppukammio (mm) | Läpivirtaus (kg/h) | Nettopaino (kg) |
|---|---|---|---|---|
| RSCF612 | 45+45 | 1220×650 | 5 000–10 000 | 7 000 |
| RSC812 | 75+75 | 1220×800 | 10 000–20 000 | 10 000 |
| RSC912 | 90+90 | 1220×900 | 20 000–25 000 | 11 500 |
| RSC1016 | 110+110 | 1600×1000 | 30 000–50 000 | 13 000 |
Tärkeää: Nämä ovat ylirajoja. Todellinen suorituskyky riippuu suuresti materiaalista – käsittelemme myöhemmin kuinka laskea todellinen tuotanto.
Eniten huomiotta jäänyt vaihe: etupään esikäsittely
Monet kasvien omistajat olettavat, että silppuri voi "syötä mitä tahansa" ja yksinkertaisesti kaataa raakajätteen suoraan sisään. Tulos? Toistuvia tukoksia, rikkoutuneita teriä ja suunnittelemattomia seisokkeja.
Raakojen, käsittelemättömien jätteiden syöttäminen suoraan silppuriin on nopein tapa vaurioittaa leikkurit ja aiheuttaa vakavia tukoksia.
Oikein suunnitellun esikäsittelylinjan tulee sisältää:
-
Pussinavaaja — Akselin ympärille kiedotut kokonaiset pussit pysäyttävät koneen. pussit on ensin rikottava ja niistä on poistettava kaasut.
-
Seula (80–150 mm:n aukko) – Poistaa hienojakoisen hiekan, hiekan ja orgaaniset aineet, jotka eivät tarvitse silppuamista, mikä vähentää silppurin kuormitusta 15–30 %.
-
Ylikaistainen magneettierotin – Naulat, ruuvit ja rautajätteet voivat tuhota terät muutamassa tunnissa. ripustetun magneetin on vedettävä ne ulos ennen silppuria.
-
Manuaaliset/optiset lajitteluasemat – Poista vaaralliset esineet, kuten kaasupullot, akut ja suuret lasinpalat, jotka voivat aiheuttaa katastrofaalisia vahinkoja.
Suhteellisen puhtaan teollisuusromun (esim. tuotantojätteet) esikäsittely on yksinkertaisempaa: lajittele hartsityypin mukaan (PET vs. HDPE vs. PP). Jos tavoitteena on RDF-polttoaineen tuotanto, sekavirtaussyöttö on hyväksyttävää.
Todellinen läpimenokyky – Älä anna nimikilven numeroiden pettää
Koneen tyyppikilpeen painettu suorituskyky mitataan ihanteellisissa olosuhteissa – puhtaat HDPE-hiutaleet, jatkuva syöttö, nolla keskeytystä. Todellisessa toiminnassa, jossa esiintyy epäpuhtauksia, tiheyden vaihteluita ja kosteuspitoisuutta, todellinen tuotto on usein puolet tai jopa pienempi ilmoitetusta luvusta.
Käytännön kaksivaiheinen suoritusteholaskenta:
Vaihe 1 – Käytä materiaalin kovuusindeksin (MHI) kerrointa:
-
Puhtaat PET/HDPE-pullot → kerroin 0,80–0,90
-
Sekoitettu jäykkä muovi → kerroin 0,60–0,70
-
Likaantunut yhdyskuntamuovi → kerroin 0,45–0,60
Vaihe 2 – Käytä järjestelmän tehokkuuskerrointa (SEC), tyypillisesti 0,70–0,85:
Todellinen lähtö = Tyyppikilven kapasiteetti × MHI × SEC
Esimerkki: kone, jonka nopeus on 2 000 kg/h ja joka käsittelee sekoitettua jäykkää muovia (MHI = 0,65) jatkuvan toiminnan tehokkuudella (SEC = 0,75):
- 2 000 × 0,65 × 0,75 = 975 kg/h
Tämä tarkoittaa, että jos suunnittelet 15 tonnia päivässä (kaksi 8 tunnin vuoroa), vaadittu teoreettinen tyyppikilven kapasiteetti on vähintään ~2000 kg/h. Jos ostat koneen, jonka nopeus on 1 000 kg/h sen etiketin perusteella, koko linja jää alisyöttöiseksi.
Kultainen sääntö: Kokoa aina vähintään yhden tason verran. Alamittaisesta silppurista tulee koko kasvin pullonkaula. Askeleen lisääminen lisää rajakustannuksia, mutta antaa sinulle turvamarginaalin, joka maksaa itsensä takaisin toiminnan joustavuuden vuoksi.
Ylläpitokustannukset ovat todellisia kuluja
Koneen hankinta on vasta alkua. Omistuksen kokonaiskustannukset (TCO) määräytyvät terän käyttöiän, huollettavuuden ja toimittajan reagointikyvyn perusteella.
Totuus terän kulumisesta
Silppuri on pohjimmiltaan "jättiläinen saksipari" — se leikkaa leikkausvoimalla, ei hiomalla. Kun leikkuureunat ovat tylsiä, kone lopettaa leikkaamisen ja alkaa repiä ja murskata materiaalia. Suorituskyky romahtaa, energiankulutus nousee, ja päämoottoriin kohdistuu liiallinen rasitus.
Terien käyttöikä vaihtelee dramaattisesti materiaalin mukaan: sama silppuri, joka käsittelee sekamuoveja, saattaa vaatia terän vaihdon kerran vuodessa, kun taas silppuavien renkaiden se voi vaatia sen joka kuukausi.
Tärkeimmät huomiot:
-
Terän materiaali — D2-työkaluteräs maksaa etukäteen, mutta kestää 2–3 kertaa pidempään kuin tavalliset hiiliterästerät hankaavissa sovelluksissa.
-
Budjetti terän vaihtoon 800–1 500 käyttötunnin välein, kun käsitellään saastuneita tai hankaavia raaka-aineita.
Mitä etsiä toimittajalta
Luotettavan toimittajan tulee tarjota:
-
Selkeä terän materiaalispesifikaatio ja kovuusluokitus (tyypillisesti 58–62 HRC D2-luokan teräkselle)
-
Helposti saatavilla varaosia dokumentoiduilla toimitusajoilla
-
Asennusopastus ja paikan päällä tapahtuva käyttöönottotuki
-
Tekninen dokumentaatio, mukaan lukien sähkökaaviot ja huoltokäsikirjat
Älä unohda kokonaiskustannusyhtälöä. Kone, joka maksaa 20 % vähemmän etukäteen mutta jolla on 50 % lyhyempi terän käyttöikä ja 6 viikon toimitusaika varaosille, maksaa paljon enemmän kahden ensimmäisen käyttövuoden aikana.
Käytännön tarkistuslista ennen ostoa
Vastaa näihin kuuteen kysymykseen ennen kuin teet mitään päätöstä – ne kattavat 80 % valintariskistä:
-
Kuinka monta tonnia sinun täytyy käsitellä päivässä tai viikossa? — Määrittää kapasiteettitason.
-
Mikä on materiaalin koostumus? Kuinka monta prosenttia on elokuvaa? Jäykät palaset? Kosteuspitoisuus? Onko metallien likaa? — Määrittää konetyypin.
-
Mikä on vaadittu lähtöhiukkaskoko? Jatkokäyttö – pelletointi, optinen lajittelu vai RDF-polttoaineen tuotanto? — Määrittää näytön koon.
-
Kuinka paljon lattiatilaa on käytettävissä? Silppuri ja syöttö-/ulossyöttökuljettimet vievät huomattavasti enemmän tilaa kuin koneen pinta-ala yksinään.
-
Onko myynnin jälkeinen tuki ja varaosien toimitus luotettava? Onko toimittajalla paikallinen varaosavarasto? Mitä maksaa yhden päivän seisonta-aika varaosia odotellessa?
-
Sisältääkö budjetti asennuksen ja käyttöönoton? Varaa koneen hinnasta 10–15 % lisäkustannuksia asennukseen ja integrointiin, erityisesti liitettäessä olemassa oleviin kuljetin- ja lajittelujärjestelmiin.
Valitsemalla ajätesilppuriei ole kyse koneen poimimisesta teknisistä tiedoista. Kyse on materiaalien ominaisuuksien, todellisten suoritustehovaatimusten, linjaintegraation ja pitkän aikavälin ylläpitokustannusten systemaattisesta yhdenmukaistamisesta laitevalinnan kanssa. Erittelytaulukko on työkalu, ei vastaus. Investoimalla aikaa etukäteen kotitehtävien suorittamiseen säästät paljon enemmän ylläpitokustannuksissa ja menetetyssä tuotantoajassa kuin laitevaihtoehtojen välisessä hintaerossa.
Aiheeseen liittyviä uutisia
- Älykäs kuljetus, tehostaa tehokasta tuotantoa – omistautunut ruuvikuljetinratkaisujen asiantuntijasi
- Jätteiden muuttaminen aarteeksi, kiven muuttaminen kullaksi – PET-kierrätyksen kannattavuuden ja vihreän kehityksen uusi aikakausi.
- Pystysuuntaiset muovisekoittimet: tarkkuussekoituksen tehostaminen, uuden mittapuun asettaminen älykkäässä muovinvalmistuksessa
- Takaisin muovijättesi arvon Gaoxin-muovinsilppurilla – äärimmäinen ratkaisu tehokkaaseen kierrätykseen
- Punnituspaalain: miten se toimii ja miksi sillä on merkitystä nykyaikaisille kierrätystoiminnoille
- Vaakasuuntainen sekoitussekoitin: Käytännön opas suunnitteluun, sovelluksiin ja markkinatrendeihin
Jätä minulle viesti